


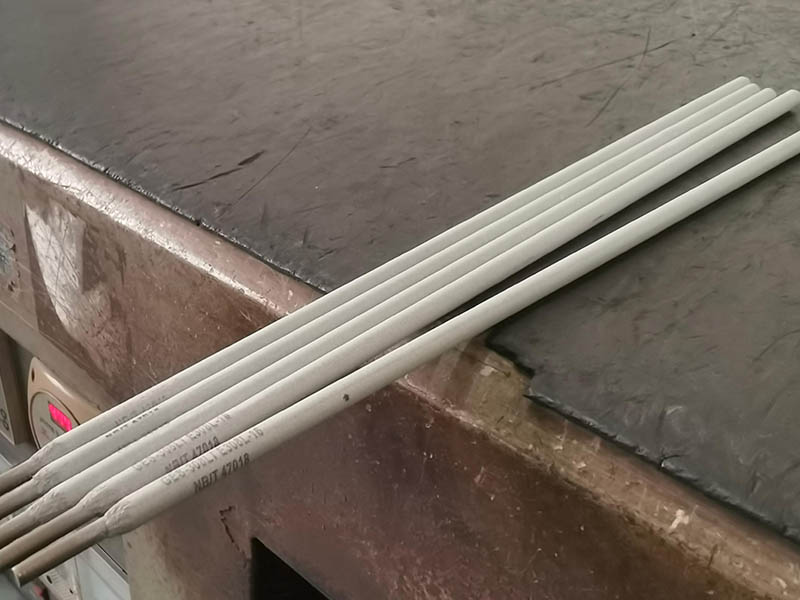
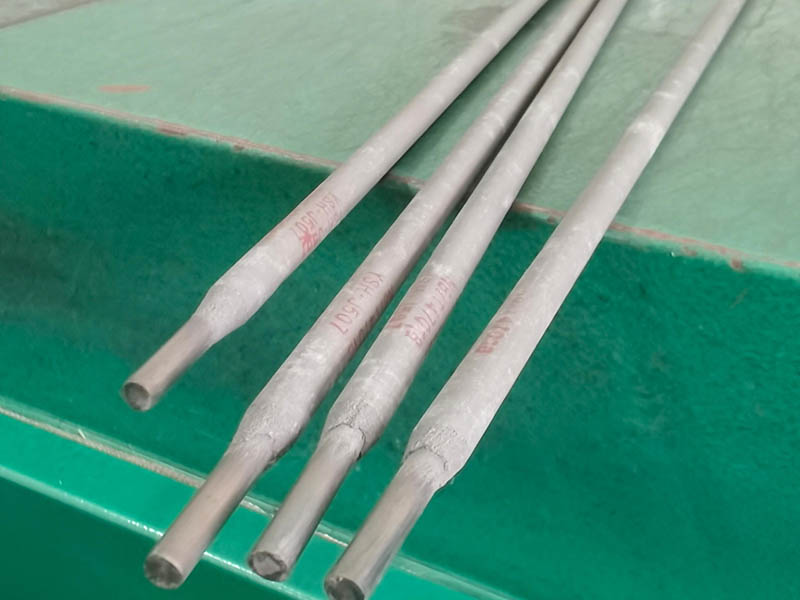
الکترود فولاد ضد زنگ Cr19Ni10 با پوشش تیتانیوم کلسیم JY·A102
هدف:برای جوشکاری سازههای فولادی ضد زنگ مقاوم در برابر خوردگی، مانند 06Cr19Ni10 و 06Cr18Ni¹1Ti استفاده میشود و دمای کاری آنها باید زیر 300 درجه سانتیگراد باشد.
| مورد تست | C | Mn | Si | S | P | Cr | Ni | Mo | Cu |
| ارزش تضمین | ≤0.08 | ۰.۵۰ تا ۲.۵۰ | ≤1.00 | ≤0.030 | ≤0.040 | ۱۸.۰ تا ۲۱.۰ | ۹.۰ تا ۱۱.۰ | ≤0.75 | ≤0.75 |
| نتیجه کلی | ۰.۰۴۱ | ۱.۳۵ | ۰.۶۹ | ۰.۰۰۸ | ۰.۰۲۲ | ۱۹.۵ | ۹.۶ | ۰.۰۶۴ | ۰.۱ |
| مورد تست | کنترل از راه دور (مگاپاسکال) | الف(%) |
| ارزش تضمین | ۵۵۰≥ | 30 |
| نتیجه کلی | ۶۰۰ | 42 |
| قطر (میلیمتر) | φ2.0 | φ2.5 | φ3.2 | Φ4.0 | φ5.0 |
| آمپراژ (A) | ۴۰ تا ۸۰ | ۵۰ تا ۱۰۰ | ۷۰ تا ۱۳۰ | ۱۰۰ تا ۱۶۰ | ۱۴۰ تا ۲۰۰ |
نکته: ۱. الکترود باید به مدت ۱ ساعت در دمای ۳۰۰ درجه سانتیگراد گرم شود. هر زمان که از میله استفاده میکنید، آن را از قبل گرم کنید.
۲. منبع تغذیه DC ترجیحی، جریان الکتریکی نباید زیاد باشد.
پیام خود را اینجا بنویسید و برای ما ارسال کنید