


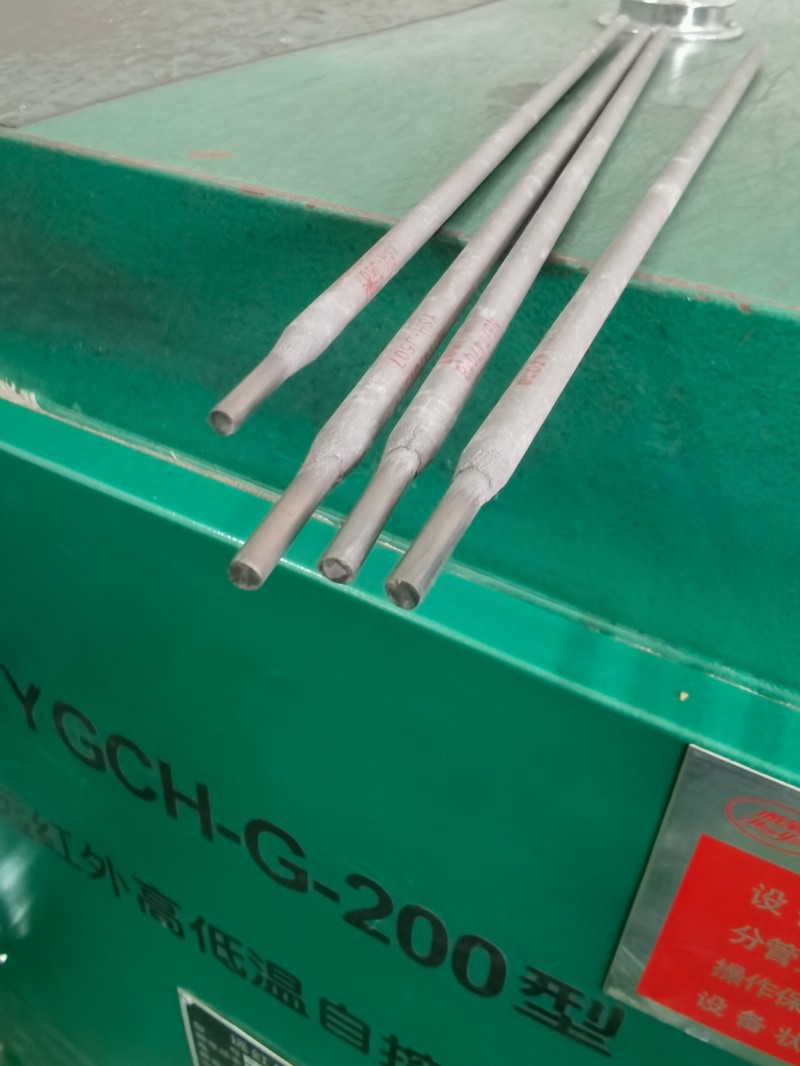
Ang JY·J507 usa ka low-hydrogen sodium coated carbon steel electrode
Katuyoan:Gigamit kini sa pagwelding sa medium-carbon steel ug low-alloy nga mga istruktura
| Butang sa Pagsulay | C | Mn | Si | S | P | Ni | Cr | Mo | V |
| Bili sa Garantiya | ≤0.15 | ≤1.60 | ≤0.90 | ≤0.035 | ≤0.035 | ≤0.30 | ≤0.20 | ≤0.30 | ≤0.08 |
| Kinatibuk-ang Resulta | 0.082 | 1.1 | 0.58 | 0.012 | 0.021 | 0.011 | 0.028 | 0.007 | 0.016 |
| Butang sa Pagsulay | Rm(MPa) | ReL(MPa) | Usa ka (%) | KV₂ (J) -20℃ -30℃ | |
| Bili sa Garantiya | ≥490 | ≥400 | ≥20 | ≥47 | ≥27 |
| Kinatibuk-ang Resulta | 550 | 450 | 32 | 150 | 142 |
Mga Kinahanglanon sa Pagsulay sa X-Ray Radio-graphic: Grado ll
| Diametro (mm) | φ2.5 | φ3.2 | φ4.0 | φ5.0 |
| Amperage(A) | 60~100 | 80~140 | 110~210 | 160~230 |
Mga Nota: 1. Kinahanglan nga ipainit pag-usab ang elektrod sa temperatura nga 350°C sulod sa 1 ka oras. I-preheat ang rod kon kini gamiton.
2. Kinahanglan nga limpyohan ang mga hugaw sama sa taya, mga lama sa lana ug kaumog gikan sa gitrabahuan.
3. Gikinahanglan ang mubo nga arko aron mahimo ang pagwelding. Mas gipalabi ang pig-ot nga agianan sa pagwelding.
Isulat ang imong mensahe dinhi ug ipadala kini kanamo