


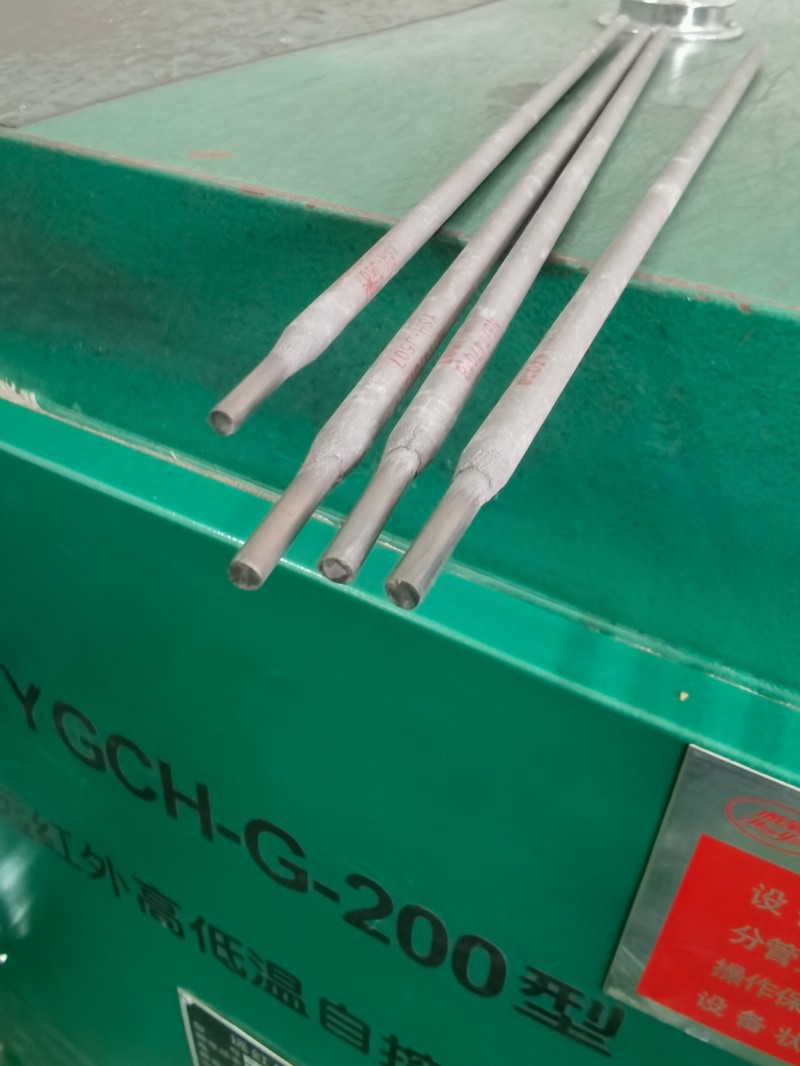
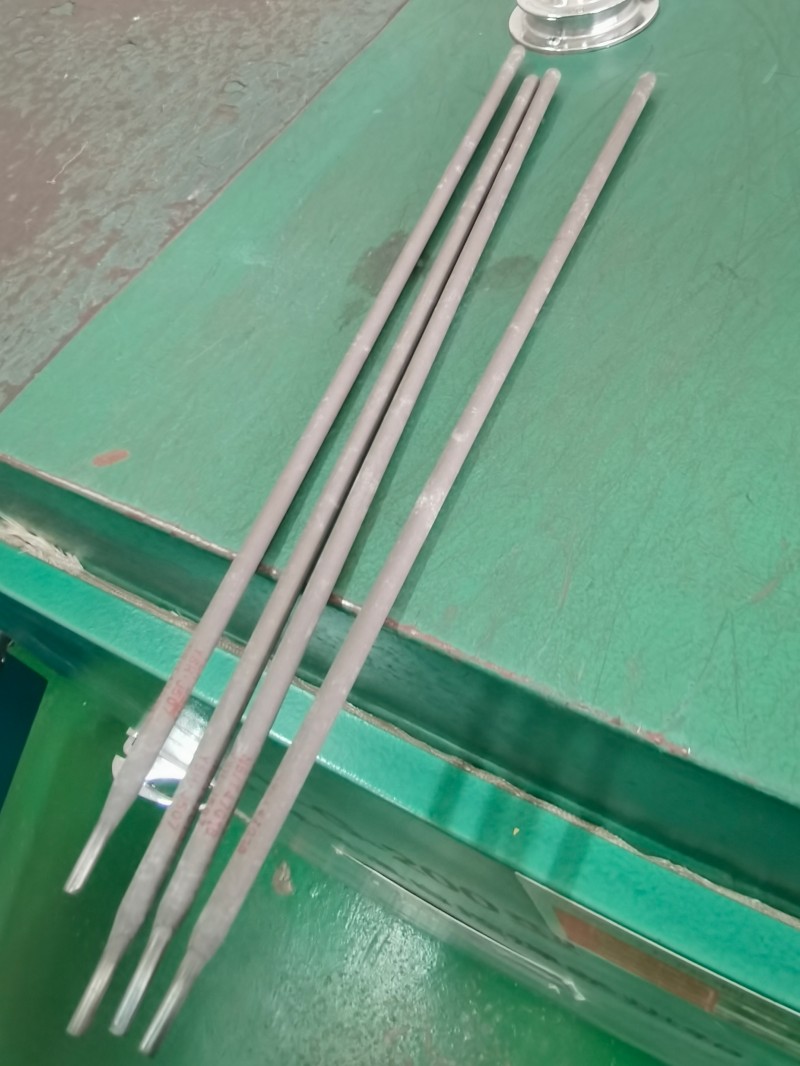
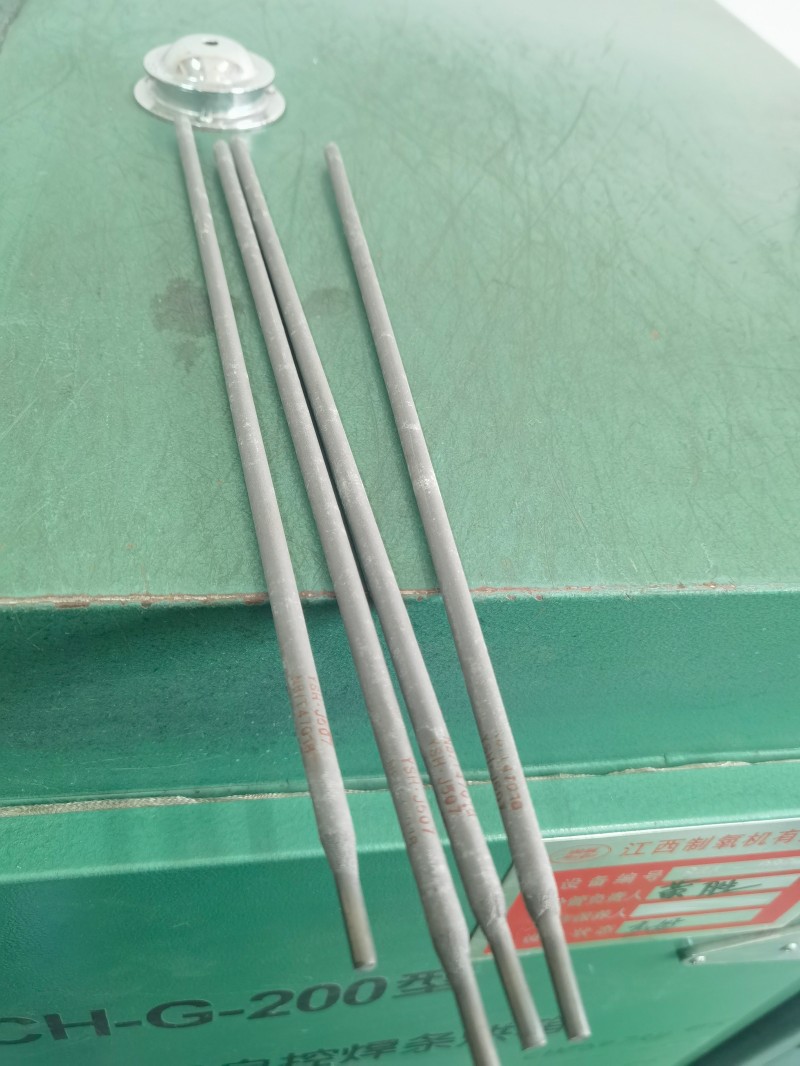
JY·J507 — це електрод з вуглецевої сталі з низьким вмістом водню та натрієвим покриттям
Призначення:Застосовується для зварювання середньовуглецевих сталей та низьколегованих конструкцій
| Тестовий елемент | C | Mn | Si | S | P | Ni | Cr | Mo | V |
| Гарантійна вартість | ≤0,15 | ≤1,60 | ≤0,90 | ≤0,035 | ≤0,035 | ≤0,30 | ≤0,20 | ≤0,30 | ≤0,08 |
| Загальний результат | 0,082 | 1.1 | 0,58 | 0,012 | 0,021 | 0,011 | 0,028 | 0,007 | 0,016 |
| Тестовий елемент | Rm (МПа) | ReL (МПа) | А(%) | KV₂ (Дж) -20℃ -30℃ | |
| Гарантійна вартість | ≥490 | ≥400 | ≥20 | ≥47 | ≥27 |
| Загальний результат | 550 | 450 | 32 | 150 | 142 |
Вимоги до рентгенографічного тестування: II клас
| Діаметр (мм) | φ2,5 | φ3.2 | φ4.0 | φ5.0 |
| Сила струму (А) | 60~100 | 80~140 | 110~210 | 160~230 |
Примітки: 1. Електрод необхідно попередньо нагріти при температурі 350°C протягом 1 години. Попередньо нагрійте стрижень щоразу, коли він використовується.
2. З заготовки необхідно видалити забруднення, такі як іржа, масляні плями та волога.
3. Для зварювання потрібна коротка дуга. Перевага надається вузькому шляху зварювання.
Напишіть своє повідомлення тут і надішліть його нам