


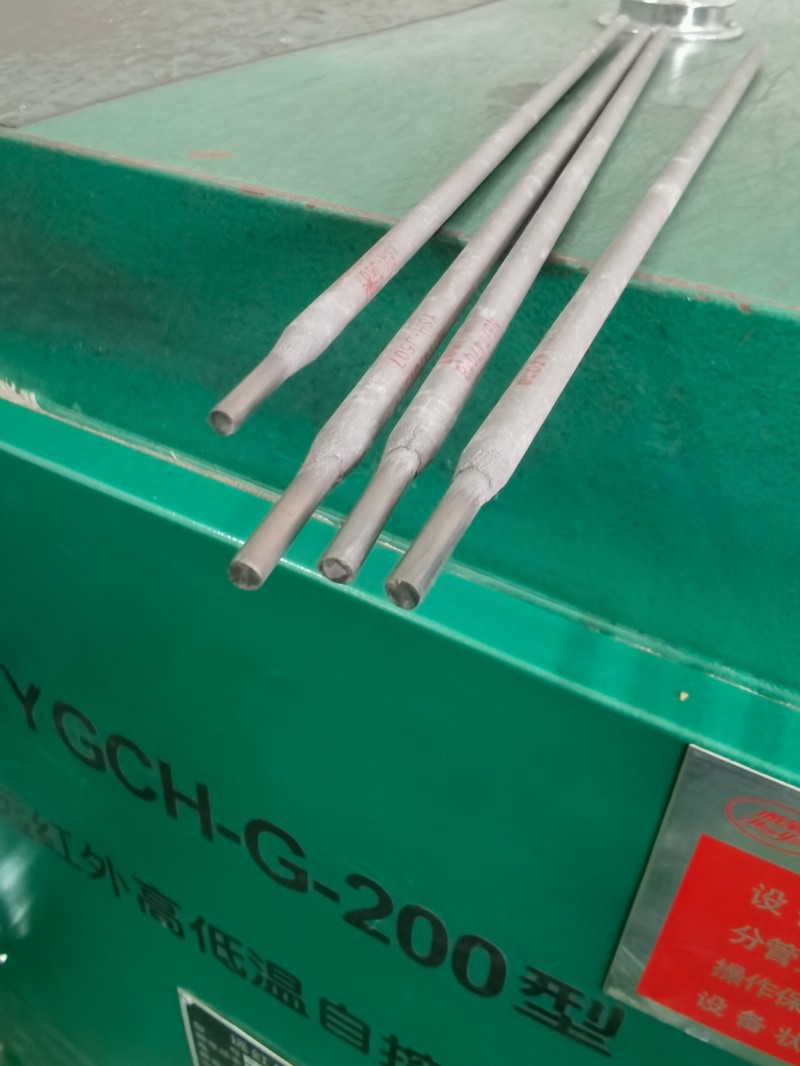
I-JY·J507 yi-electrode yentsimbi yekhabhoni egqunywe nge-hydrogen ephantsi
Injongo:Isetyenziswa ekudibaniseni intsimbi ephakathi nekhabhoni kunye nezakhiwo ezine-alloy ephantsi
| Into yoVavanyo | C | Mn | Si | S | P | Ni | Cr | Mo | V |
| Ixabiso leSiqinisekiso | ≤0.15 | ≤1.60 | ≤0.90 | ≤0.035 | ≤0.035 | ≤0.30 | ≤0.20 | ≤0.30 | ≤0.08 |
| Isiphumo Jikelele | 0.082 | 1.1 | 0.58 | 0.012 | 0.021 | 0.011 | 0.028 | 0.007 | 0.016 |
| Into yoVavanyo | I-Rm(MPa) | I-ReL(MPa) | I-A(%) | I-KV₂ (J) -20℃ -30℃ | |
| Ixabiso leSiqinisekiso | ≥490 | ≥400 | ≥20 | ≥47 | ≥27 |
| Isiphumo Jikelele | 550 | 450 | 32 | 150 | 142 |
Iimfuno zoVavanyo lweRadiographic ye-X-Ray: Ibanga ll
| Ububanzi(mm) | φ2.5 | φ3.2 | φ4.0 | φ5.0 |
| I-Amperage(A) | 60~100 | 80~140 | 110~210 | 160~230 |
Amanqaku: 1. I-electrode mayifudunyezwe kubushushu obuyi-350°C kangangeyure e-1. Fudumeza intonga nanini na xa isetyenziswa.
2. Ukungcola okufana nomhlwa, amabala eoyile kunye nokufuma kufuneka kususwe kwindawo yokusebenza.
3. Kufuneka i-arc emfutshane ukuze kwenziwe i-welding. Indlela encinci yokuwelda iyathandwa.
Bhala umyalezo wakho apha uze uwuthumele kuthi